

24小时服务热线:
400-1846-454


以高斯光束传输理论为基石,遵循“定义—原理—方法—验证”的递进脉络。先厘清束腰与发散角的物理定义及数学关联,再引出基于双曲线拟合的标准化测试流程,最后落脚于实操要点与质量评价,确保大纲兼具理论严谨性与工程指导性。
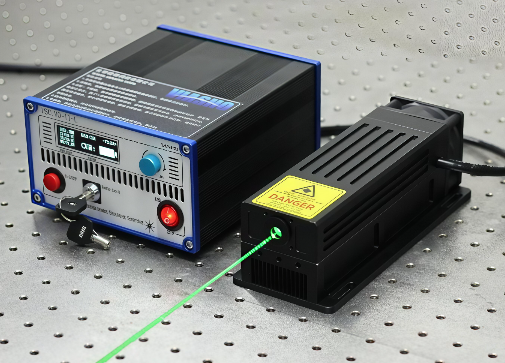
一、引言:为何要测这三个参数
1. 激光光束质量的量化基石
点明束腰直径(d0)、束腰位置(z0)与远场发散角(θ)是描述激光空间特性的核心三要素。
强调其工程价值:直接决定聚焦光斑大小、切割/焊接深度、通信准直距离及成像分辨率。
2. 测试的必要性
激光器出厂标称值与实际使用值往往存在偏差,谐振腔热透镜效应或光学元件失调均会导致束腰位置漂移与发散角变化。
引出国际标准依据:ISO 11146 系列标准规定了基于二阶矩的测试规范。
二、激光器发散角与束腰直径及位置理论根基:三者的数学绑定关系
1. 高斯光束的双曲线传输规律
给出核心传输方程:
d2(z)=d02[1+(z−z0)2/zR2],其中 zR为瑞利长度。
解释物理图像:束腰处波前平坦、光斑最小;远离束腰后光斑按双曲线规律扩张。
2. 发散角与束腰的反比制约
公式:θ=M2λ/(πw0 ) 对基模)。
关键结论:束腰越小,发散越剧烈;欲得极低发散角,必须扩大束腰。此消彼长关系是激光光学设计的核心矛盾。
3. 束腰位置的隐蔽性
束腰可能位于谐振腔内部或输出镜之后某处,无法直接目视确认,必须通过多点测量反推。
三、激光器发散角与束腰直径及位置测试方法:从光斑采集到参数反演
1. 探测器选择与光斑采集
CCD/CMOS 面阵相机:最常用方案,需注意像元尺寸与靶面动态范围,强光下须加衰减片防止饱和。
刀口扫描法:适用于高功率激光或无法直接插入相机的场合,通过刀刃切割光斑测量透射功率随位置变化。
采集原则:至少在束腰两侧各取若干点,必须跨越束腰,否则外推拟合误差极大。
2. 光束宽度的定义方式(关键分歧点)
二阶矩法(ISO标准):对近场光强分布积分求方差,对噪声敏感但理论最严谨,适用于 M2 因子计算。
1/e2法:直接取光强降至峰值处的宽度,操作直观,但对非理想高斯光束(如存在旁瓣)会低估实际发散。
3. 双曲线拟合与参数提取
将不同z 位置测得的d2值对z做二次多项式拟合:d2=A+Bz+Cz2
束腰直径:d0=A−B2/(4C) 。
束腰位置:z0=−B/(2C)。
发散角:θ= C(半角)或 2C(全角,视定义而定)。
四、激光器发散角与束腰直径及位置测试,实操中的关键误差源与对策
1. 束腰定位的“平坦区”陷阱
束腰附近光斑直径随z变化极缓,仅凭束腰附近数据拟合z0精度极差。
对策:在远离束腰的瑞利长度以外区域增加采样点密度,利用远端直径变化率大的特点锁定曲线曲率。
2. 背景噪声与基线扣除
相机暗电流与环境杂散光会系统性抬高二阶矩计算结果,导致束腰直径偏大。
必须采集无光背景帧并逐像素扣除,尤其在测量大发散角(光斑弥散)时至关重要。
3. 光学系统像差引入的伪束腰
若测试光路中插入衰减片或分光镜且其面形不佳,会引入额外波前畸变,使测得发散角偏大。
建议衰减采用楔形板表面反射方式,避免透射引入热畸变。
五、激光器发散角与束腰直径及位置测试数据价值:从三个参数到光束质量评价
1. 光束参数积(BPP)
定义:BPP=d0 ⋅θ/4(或按半径定义)。对于理想高斯光束,BPP 达到衍射极限下限 λ/π。
意义:BPP 越小,光束可聚焦性越好,是激光加工与远距离传能的核心选型指标。
2. M2因子
M2=πd0θ/(4λ),表征实际光束偏离理想高斯光束的程度。
测试报告的规范呈现:应同时给出d0、z0、θ及拟合的R2值,以证明数据可靠性。
六、激光器发散角与束腰直径及位置测试的意义
束腰直径、位置与发散角并非孤立指标,而是同一物理规律在不同侧面的投影。严谨的测试必须建立在跨束腰多点采样、标准化的宽度定义与噪声控制之上,方能获得可信的光束质量数据。
深圳中为检验是华南专业激光设备检测认证机构,深耕激光产品测试多年,建设有国内领先的激光实验室,长期为国内外客户办理激光产品安全测试和激光设备性能参数测试服务,测试项目包括了激光波长、激光功率、激光发散角、激光光束质量因子、激光脉冲重复频率等。
如有激光器需要做检测,欢迎来电咨询相关服务!

返回顶部

电话:400-1846-454

地址:深圳市龙岗区横岗街道横岗社区力嘉路109号
 当前位置:


 网站备案:
 公安网备案: